Introdução
A operação a seco em bomba helicoidal é o modo de falha mais destrutivo que existe para esse tipo de equipamento. Diferente de outros problemas que se desenvolvem de forma gradual, a operação a seco destrói o estator em questão de segundos, dependendo da velocidade de rotação e das condições do conjunto. O fluido bombeado não é apenas o produto do processo: ele é o lubrificante e o refrigerante da interface entre rotor e estator. Sem ele, o atrito gera calor suficiente para queimar o elastômero irreversivelmente.
Ainda assim, a operação a seco é uma das causas mais recorrentes de parada não programada em plantas industriais, precisamente porque acontece de forma silenciosa. A bomba continua girando, o motor continua operando, e o dano avança sem alarme até que o odor de borracha queimada ou a queda de desempenho sinalizem o problema já consumado. Por isso, entender as causas, reconhecer os sinais e implementar proteção automática são as três ações que mais impactam a confiabilidade de uma bomba helicoidal.
As principais causas da operação a seco em bomba helicoidal
A causa mais comum é a partida sem preenchimento prévio da bomba, ou seja, quando o operador aciona o equipamento sem garantir que há fluido na linha de sucção. Esse erro ocorre sobretudo após manutenções ou paradas longas, quando a bomba foi drenada e não foi escovada antes do retorno à operação.
O esvaziamento do reservatório durante a operação é igualmente frequente. Nesse caso, a bomba continua girando após o produto acabar, sem qualquer interrupção automática. Da mesma forma, obstruções na linha de sucção, como válvulas fechadas inadvertidamente, filtros entupidos ou tubulações colapsadas, reduzem ou bloqueiam o fluxo de fluido sem interromper o giro do rotor. Vazamentos na linha de sucção que permitem a entrada de ar também produzem operação a seco intermitente, por vezes difícil de identificar visualmente.
Por fim, produtos que solidificam ou aumentam muito de viscosidade em baixas temperaturas podem bloquear a sucção em partidas frias, fazendo a bomba girar sem fluido até que o produto se liquefaça ou a bomba trave.
Sinais de alerta da operação a seco
O tempo de reação humana raramente é suficiente para evitar o dano depois que a operação a seco começa. Contudo, reconhecer os sinais permite agir antes que o dano se torne irreversível ou se propague para outros componentes do conjunto.
| Sinal de alerta | O que indica | Ação imediata |
|---|---|---|
| Temperatura interna do estator muito acima do esperado para o fluído bombeado | Operação a seco em andamento ou recente | Parar imediatamente e inspecionar o estator |
| Odor de borracha queimada | Elastômero já em processo de degradação | Parar e substituir o estator antes de religar |
| Vibração e ruído anormal | Rotor com atrito seco contra o estator | Parar, inspecionar junta universal e rotor |
| Queda de vazão ou pressão | Estator com geometria comprometida pelo calor | Inspecionar e substituir o par rotor-estator |
| Aumento de corrente do motor | Torque elevado por atrito excessivo | Verificar fluido na sucção e sensores de nível |
Como prevenir a operação a seco: proteção automática e boas práticas
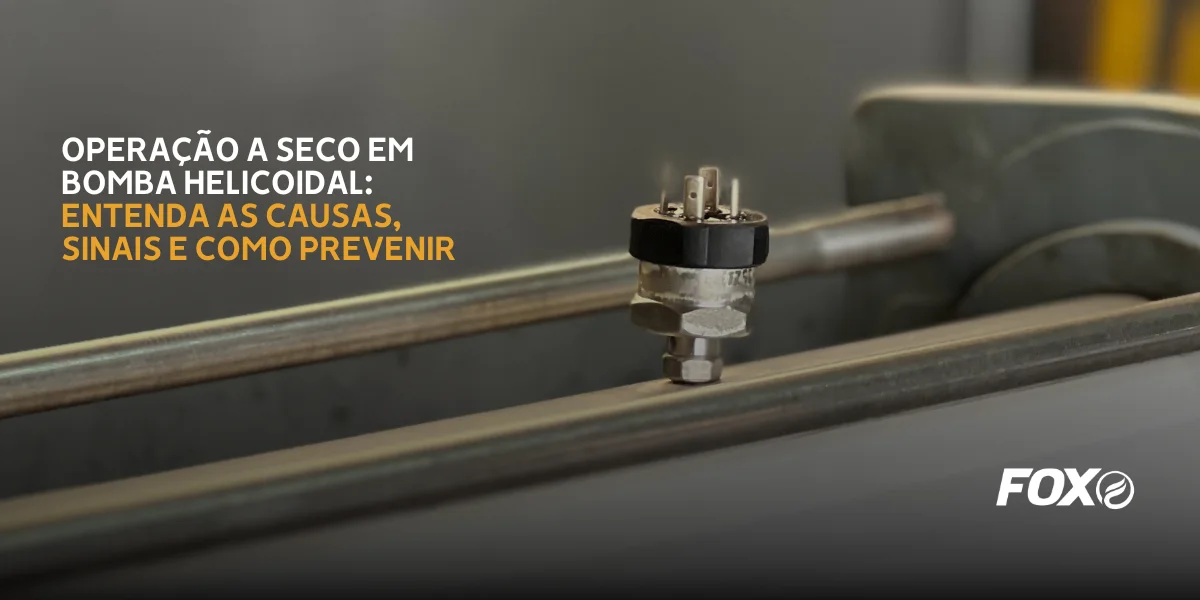
A proteção contra operação a seco deve ser automática, já que o tempo entre o início do problema e o dano irreversível é pequeno demais para depender de intervenção manual. O sensor de temperatura no estator, como o PT-100, é o método mais difundido e eficaz: detecta o aumento rápido de temperatura na carcaça e desliga a bomba antes que o elastômero atinja o ponto de degradação. É um dispositivo de baixo custo e instalação simples, e representa um dos melhores investimentos em confiabilidade para esse tipo de equipamento.
Ademais, sensores de nível no reservatório garantem que a bomba seja desligada automaticamente antes que o produto acabe. Pressostatos na linha de sucção detectam quedas de pressão que indicam obstrução ou ausência de fluido. Outrossim, o inversor de frequência permite monitorar variações de torque e corrente que antecedem o superaquecimento, desligando o equipamento antes que o dano ocorra.
Entre as boas práticas operacionais, a mais importante é nunca acionar a bomba sem garantir o preenchimento da linha de sucção. Em seguida, nunca operar com a válvula de sucção fechada, e realizar inspeção visual da linha antes de cada partida após manutenção. Visto que produtos viscosos podem bloquear a sucção em partidas frias, é fundamental verificar as condições do fluido antes de ligar o equipamento em ambientes de baixa temperatura.
O que fazer se a operação a seco já ocorreu
A primeira ação é parar a bomba imediatamente, antes de qualquer outra avaliação. Em seguida, aguarde o resfriamento completo da carcaça antes de abrir o conjunto. Inspecionar o estator ainda quente pode mascarar o real estado do elastômero, já que o material em alta temperatura apresenta deformações que podem reverter parcialmente ao resfriar. Após o resfriamento, inspecione visualmente o estator: ressecamento, endurecimento, rasgos, bolhas ou odor persistente de borracha queimada indicam dano irreversível e exigem substituição antes de religar.
Nunca religue a bomba sem confirmar o estado do estator após uma suspeita de operação a seco. Um estator danificado que retorna à operação desgasta o rotor de forma acelerada, transforma um problema simples em dois componentes a trocar e pode contaminar o processo com partículas de borracha queimada. Por conseguinte, a inspeção após o evento é tão importante quanto a prevenção antes dele.
Conclusão
A operação a seco em bomba helicoidal é prevenível na quase totalidade dos casos. Em síntese: instale proteção automática de temperatura, monitore o nível do reservatório, inspecione a linha de sucção antes de cada partida após manutenção e nunca religue a bomba sem avaliar o estator após um evento suspeito. Essas quatro ações eliminam a principal causa de troca prematura de estator e de paradas não programadas em plantas industriais.
A FOX fabrica rotores e estatores compatíveis com as principais marcas de bombas helicoidais do mercado, com disponibilidade imediata para reduzir o tempo de parada quando a operação a seco já ocorreu e a troca é inevitável.
As peças da FOX são totalmente intercambiáveis, compatíveis em sistema “plug and play” com todas as marcas de bombas helicoidais. Modelos NM e NE, Geremia, Hellibombas, Imbil, Roleflex, Valge. Todas as marcas citadas são de propriedade de seus fabricantes. A FOX não é fabricante das marcas citadas e não possui qualquer vínculo com as mesmas.
Com fábrica em São Leopoldo/RS e centro de distribuição em Itápolis/SP, a FOX garante reposição imediata de rotores e estatores, para que a decisão de troca não vire uma parada longa.